
Станция ProtoBox калибровка первого слоя
1. Перед началом
Проверьте условия — без них калибровка даст неверный результат:
станок установлен неподвижно, движению осей ничто не мешает;
сопло очищено от нагара и остатков пластика — присохшая капля даёт ложный зазор, и калибровка не подействует;
нагрев выключен, температура хотэнда ниже 30 °C — горячее сопло при касании листа оставит подпал, а тепловое расширение исказит замер;
печатная пластина установлена;
компьютер подключён к станку кабелем, в Repetier-Host выбран COM-порт и скорость 460800.
Важно. Оси перемещайте только командами — через меню станка (Motion → Move Axis) или кнопками в Repetier-Host. Двигать портал руками не нужно: станок потеряет позицию, и последующие замеры будут недействительны.
2. Калибровка стола относительно сопла
Процедура выставляет минимальный и одинаковый по всей площади зазор между соплом и столом — от него зависит качество первого слоя.
Выполните парковку: Motion → Auto Home (команда G28). Ось Z уйдёт вверх, в верхнее положение.
Вкрутите винты стола до упора, без усилия. Стол опустится в нижнее положение и не должен задеть сопло.
Опустите ось Z в положение Z = 0, двигаясь шагами от 10 мм к 0,1 мм. К последним миллиметрам подходите на малом шаге.
Убедитесь, что на Z = 0 между соплом и столом остался зазор. Если сопло упёрлось в стол раньше — остановитесь и вернитесь к шагу 2: винты закручены не до конца.
Переместите сопло в первый угол рабочей зоны, к ближайшему регулировочному винту.
Поместите между соплом и столом обычный лист А4.
Непрерывно двигая лист вперёд-назад, выкручивайте винт — стол пойдёт вверх. Как только лист начнёт двигаться с лёгким сопротивлением, остановитесь.
Повторите шаги 5–7 для остальных трёх углов.
Пройдите все четыре угла по второму кругу: подъём одного угла слегка меняет остальные.
Выполните Auto Home ещё раз — калибровка завершена.
Когда повторять. После любой замены деталей, связанных с осью Z: сопла, хотэнда, печатной пластины.
3. Проверка настроек принтера в Repetier-Host
3.1. Вкладка «Размеры»
Откройте «Настройки принтера» → «Размеры» и сверьте значения:
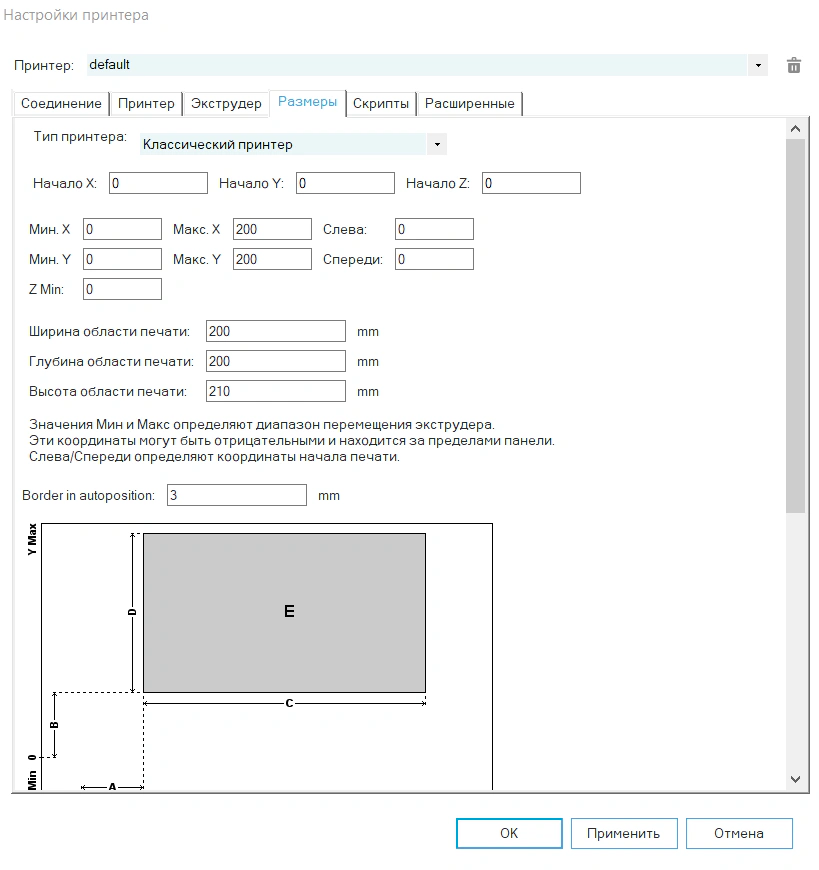
Рисунок 1 — вкладка «Размеры»
3.2. Вкладка «Экструдер»
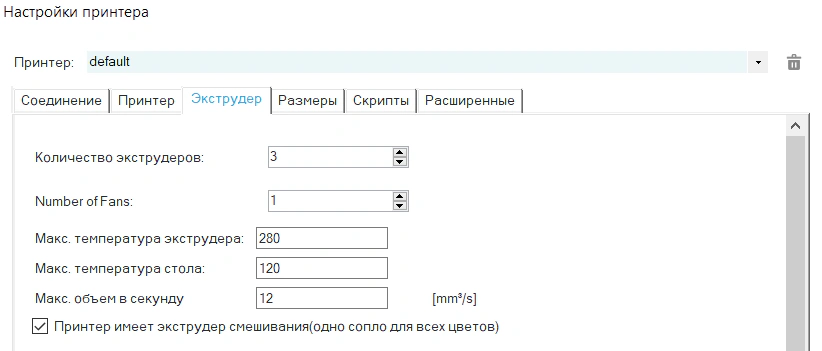
Рисунок 2 — вкладка «Экструдер»
4. Коррекция по BLTouch
Датчик BLTouch перед каждой печатью строит карту высот стола, и прошивка компенсирует остаточный перекос по ходу печати. Механическую калибровку из раздела 2 он не заменяет, а дорабатывает оставшуюся неточность.
4.1. Где добавить команды
Откройте «Слайсер» → «Конфигурация»:
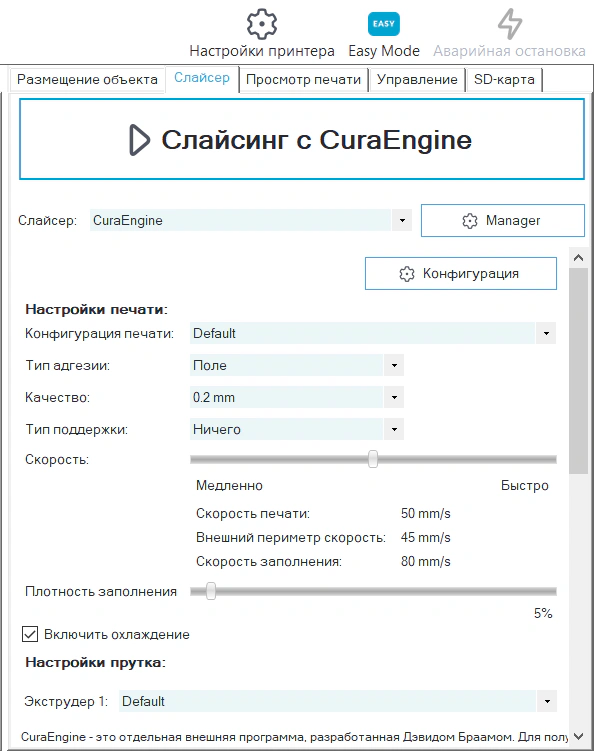
Рисунок 3 — вкладка «Слайсер»
В настройках CuraEngine перейдите на вкладку «G-коды» и выберите «Начало G-Code»:
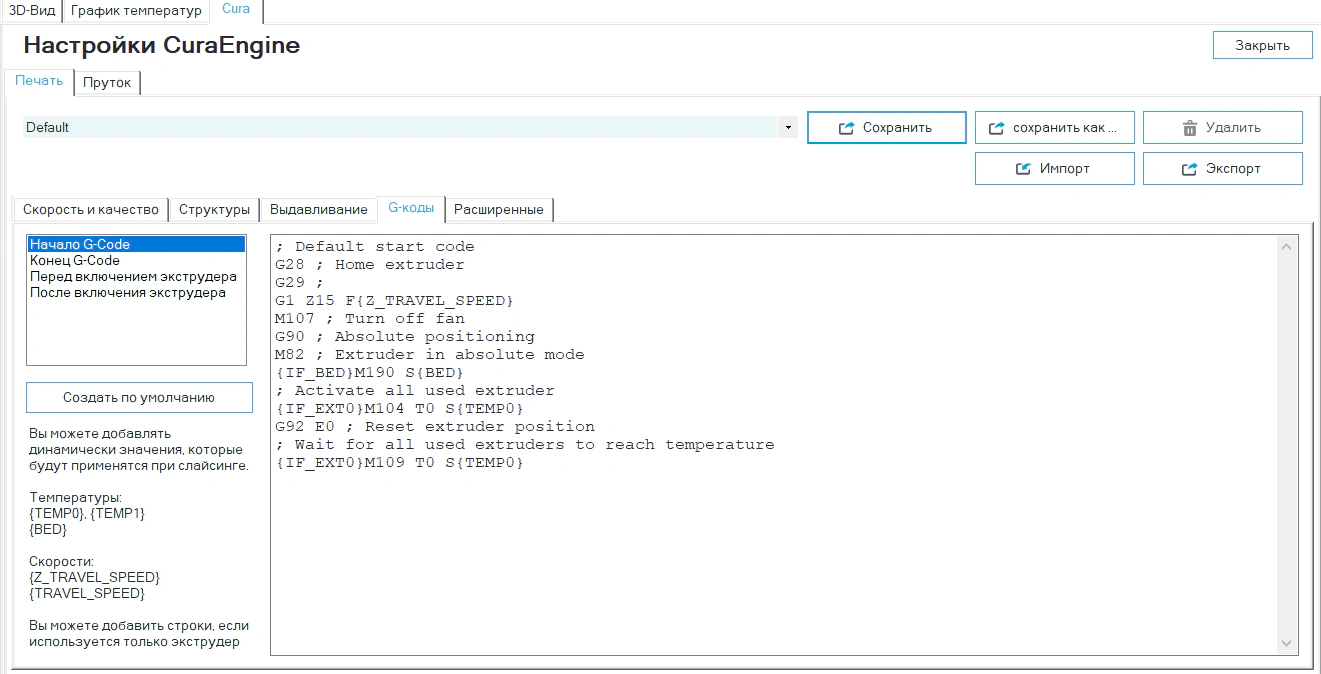
Рисунок 4 — стартовый G-код
4.2. Стартовый G-код
Приведите блок к следующему виду:
; Default start code
M107 ; выключить обдув
G90 ; абсолютные координаты
M82 ; экструдер в абсолютном режиме
{IF_BED}M140 S{BED} ; начать нагрев стола
{IF_BED}M190 S{BED} ; дождаться прогрева стола
G28 ; парковка по всем осям
G29 ; построение карты высот стола
{IF_EXT0}M104 T0 S{TEMP0} ; начать нагрев сопла
G92 E0 ; обнулить счётчик экструдера
{IF_EXT0}M109 T0 S{TEMP0} ; дождаться прогрева сопла
G1 Z15 F{Z_TRAVEL_SPEED} ; подъём на безопасную высоту
Необходим именно такой порядок. Стол при нагреве выгибается на несколько сотых миллиметра. Если снять карту высот на холодном столе, к моменту печати она перестанет ему соответствовать, поэтому G29 идёт только после того, как стол вышел на рабочую температуру. Нагрев сопла запускаем уже после построения карты — так на момент зондирования сопло остаётся холодным и не капает пластиком на стол.
4.3. Конечный G-код
Выберите в том же окне «Конец G-Code» и проверьте, что блок соответствует следующему:
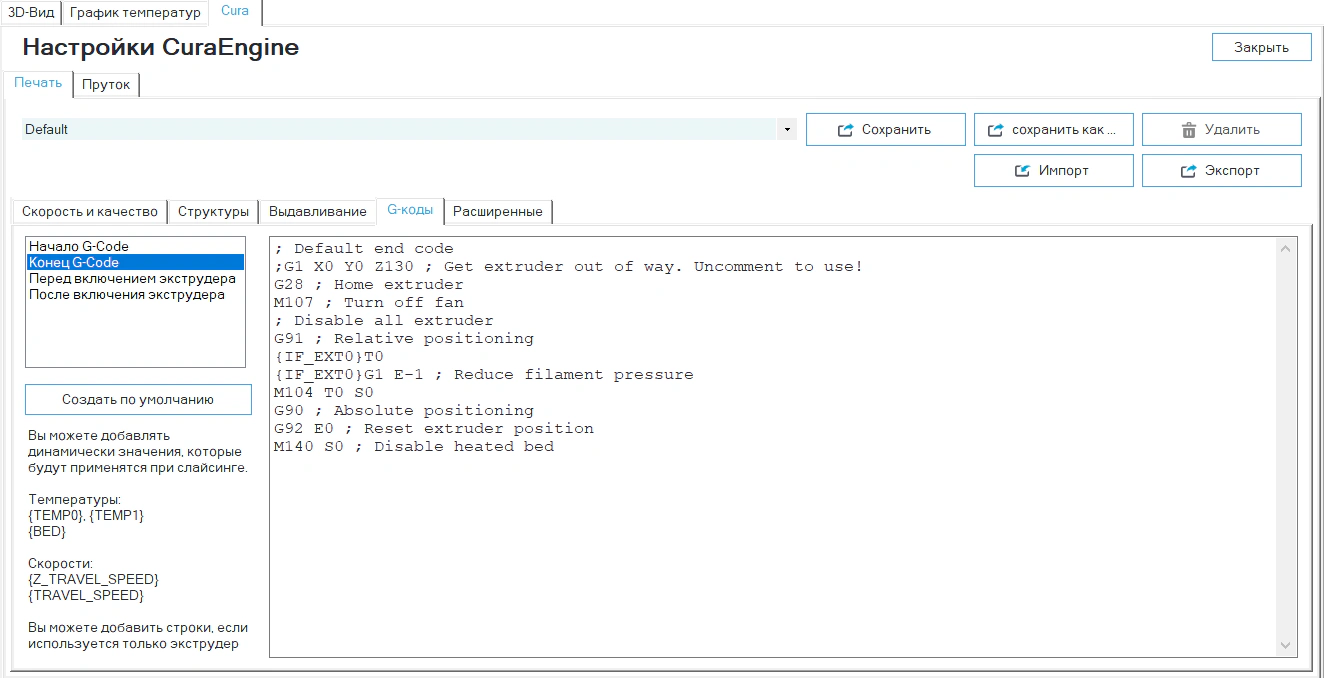
Рисунок 5 — конечный G-код
; Default end code
G91 ; относительные координаты
G1 Z10 F600 ; отвести сопло от модели
G90 ; абсолютные координаты
G28 ; парковка
M107 ; выключить обдув
G91
{IF_EXT0}T0
{IF_EXT0}G1 E-1 ; сбросить давление в прутке
M104 T0 S0 ; выключить нагрев сопла
G90
G92 E0
M140 S0 ; выключить нагрев стола
5. Параметр Z probe offset
Параметр задаёт разницу по высоте между соплом и точкой срабатывания BLTouch. Он смотрится и правится в Repetier-Host: «Конфигурация» → «Конфигурация EEPROM» → строка Z probe offset. Из консоли — команда M851.
Ключевой момент. Значение загружается в карту высот в момент выполнения G29. Если оно неверно, вся карта окажется сдвинутой, и сопло поедет выше или ниже стола на величину ошибки — механическая калибровка стола этого не исправит.
5.1. Как определить значение
Выполните парковку (G28) и измерьте высоту срабатывания зонда в центре стола командой G30 — в ответе появится Z. Повторите 3–5 раз: разброс не должен превышать 0,02 мм.
Снова выполните G28, переместите сопло в ту же точку и опускайте его шагами по 0,05 мм, пока лист бумаги не начнёт слегка притираться между соплом и столом — это высота касания сопла.
Вычтите из высоты касания сопла высоту срабатывания зонда и задайте результат командой M851 Z<значение> (обычно получается небольшое отрицательное число).
Не забудьте сохранить. После M851 из консоли обязательно выполните M500 — иначе значение не запишется в EEPROM и потеряется при перезагрузке. При правке через окно «Конфигурация EEPROM» сохранение происходит по кнопке «ОК»/«Применить.
6. Первая печать
6.1. Подготовка задания
Загрузите STL-файл в рабочее пространство Repetier-Host.
Перейдите в раздел «Слайсер» и нажмите «Слайсинг с CuraEngine».
Задайте температуры по типу пластика: PLA — сопло 210 °C, стол 50 °C; ABS — сопло 250 °C, стол 100 °C.
6.2. Печать с компьютера
Нажмите «Пуск». Компьютер должен оставаться подключённым всё время печати — при обрыве связи задание прервётся.
6.3. Печать с карты памяти
В разделе печати выберите «Записать файл на карту памяти» и сохраните G-code на карту.
Извлеките карту безопасно, через «Безопасное извлечение устройства». Если выдернуть её сразу, файл запишется нулями: размер будет правильным, а содержимого не будет.
Вставьте карту в слот слева от дисплея. В меню появится вкладка Media.
Откройте меню карты, выберите файл и нажмите Start.
6.4. Контроль первого слоя
Не отходите от станка, пока не уложится первый слой. Признаки нормы: линии укладываются ровной сплошной плёнкой, слегка приплюснуты, соседние проходы смыкаются без зазора и без наплывов.
7. Типичные проблемы
| Симптом | Причина | Что делать |
|---|---|---|
| Пластик не прилипает, нити тянутся за соплом | Зазор слишком велик | Уменьшить Z probe offset на 0,05–0,1 мм (сделать более отрицательным), сохранить (M500), переснять G29 |
| Сопло скребёт по столу, слой прозрачный и рваный | Зазор слишком мал | Увеличить Z probe offset на 0,05–0,1 мм, сохранить (M500), переснять G29 |
| В центре слой хороший, по углам плохой | Стол не выставлен механически | Повторить раздел 2, затем переснять G29 |
| Качество слоя меняется по ходу печати | Карта высот снята на холодном столе | Проверить порядок команд в стартовом G-коде (раздел 4.2) |
| G29 прерывается сообщением Probing failed | Зонд не срабатывает или стол сильно провален | Проверить BLTouch командами M401 / M402, повторить механическую калибровку |
| Станок не видит карту памяти | Формат, объём или неисправность карты | Использовать карту FAT32 объёмом не более 32 ГБ с коротким именем файла; при необходимости сменить карту |
| Станок перезагружается при старте печати с карты | Файл на карте повреждён или записан нулями | Перезаписать файл, извлекать карту только через безопасное извлечение |
| После печати сопло задевает модель | Нет подъёма Z в конечном G-коде | Проверить команду подъёма оси Z в конце печати (раздел 4.3) |